Rollform nedir?
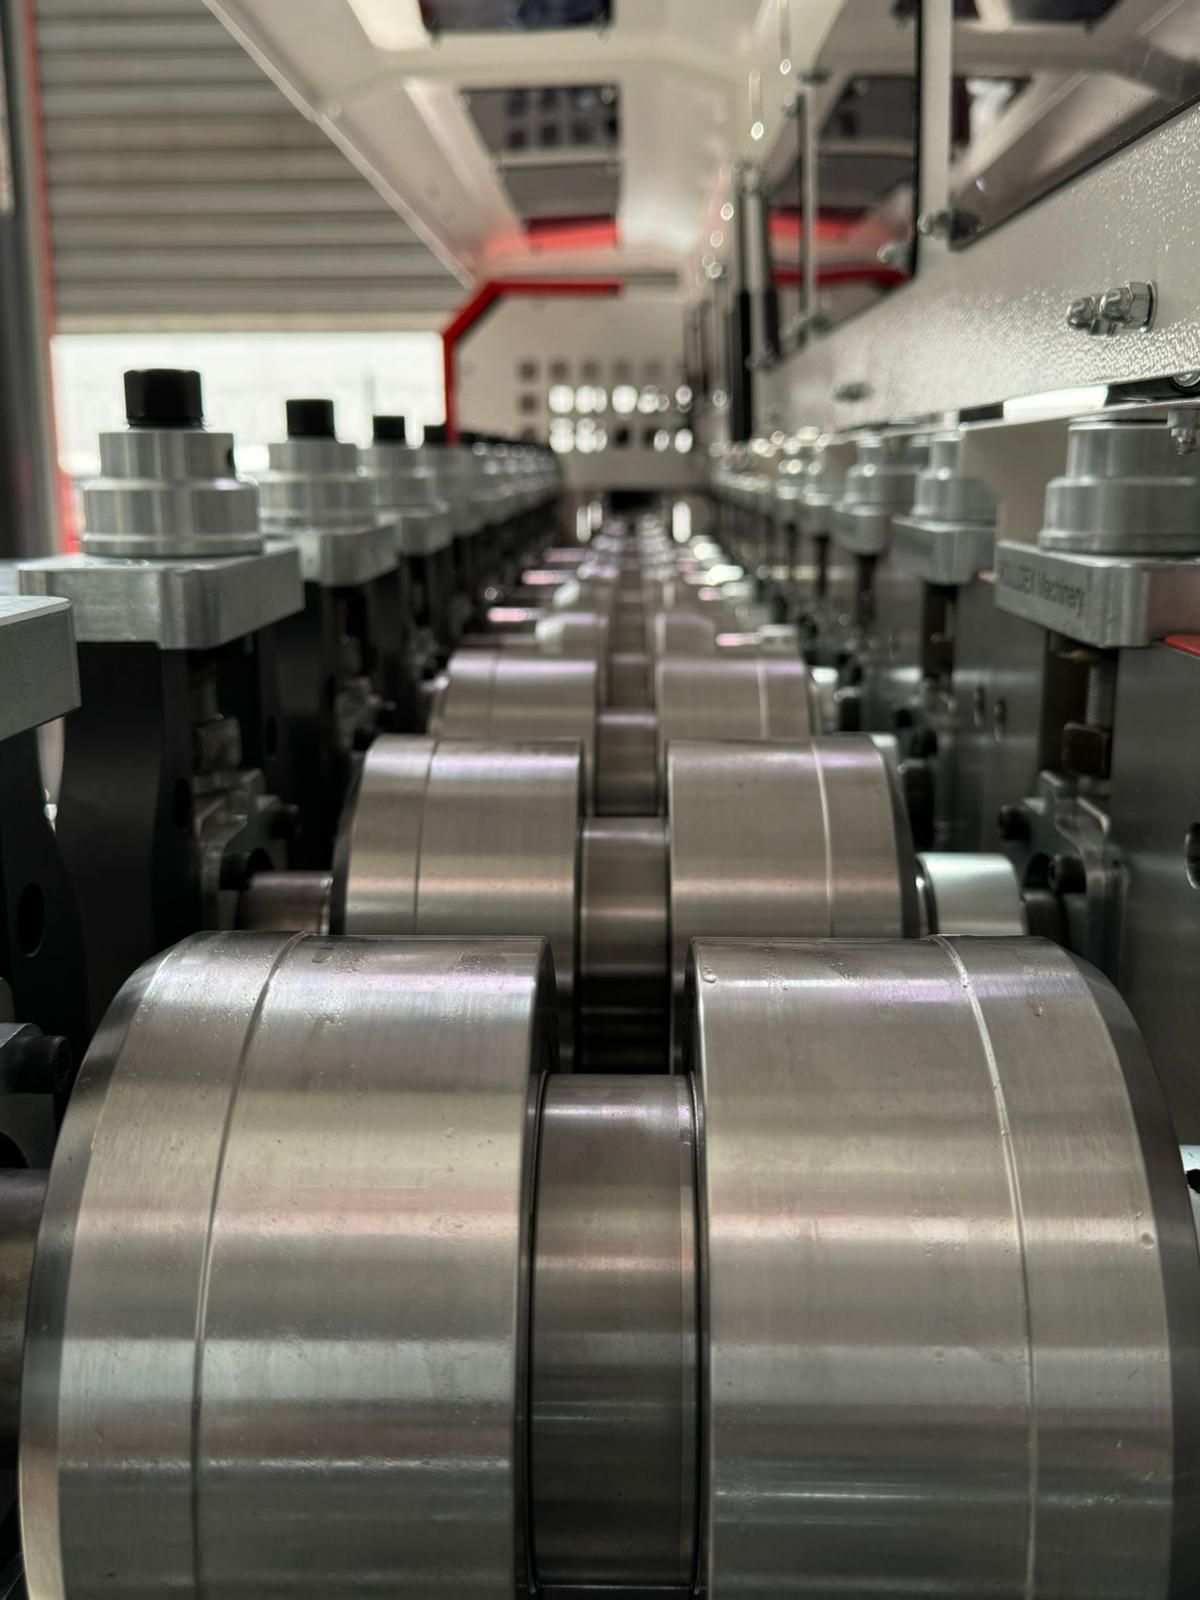
Rollform (roll forming, soğuk haddeleme ile şekillendirme), rulo hâlindeki sac metalin art arda dizilmiş merdane istasyonlarından geçirilerek kademeli olarak bükülmesi ve istenen profil kesitine getirilmesi yöntemidir. Sac, her istasyonda yalnızca biraz daha bükülür; böylece malzeme zorlanmadan, çatlamadan ve yüzeyi bozulmadan son şeklini alır.
İşlem oda sıcaklığında yapıldığı için “soğuk şekillendirme” sınıfındadır. Kesit boyunca sabit olan uzun ürünlerin (profil, ray, kasa, köşe bandı vb.) seri ve ekonomik üretiminde dünyada en yaygın kullanılan yöntemdir.
Rollform hattı nasıl çalışır?
Tipik bir rollform hattı, birbirine senkron çalışan birkaç üniteden oluşur:
- Rulo açıcı (decoiler): Bobin hâlindeki sacı taşır ve hatta kontrollü şekilde çözer. ROLLDEX rulo açıcılar 2.500 kg taşıma kapasitelidir.
- Besleme ve kılavuz: Şeridin hatta tam eksende girmesini sağlar.
- Zımba / delme (opsiyonel): Hafif çelik profillerde montaj ve tesisat deliklerini CNC kontrolünde açar.
- Form istasyonları: Merdane çiftleri sacı kademeli olarak büker. İstasyon sayısı profilin karmaşıklığına göre değişir; alçıpan profilleri için genellikle 12 istasyon kullanılır.
- Kesim: Profil istenen boyda kesilir. Servo uçar makas hat durmadan keser; dur/kalk sistemde hat kesim anında kısa süre durur.
- Çıkış masası: Kesilen profiller toplanır ve paketlemeye hazırlanır.
Rulo Açıcı
Bobin hâlindeki sac, 2.500 kg’a kadar taşıma kapasiteli motorlu rulo açıcıdan kontrollü şekilde çözülür ve hatta beslenir.
Besleme & Kılavuz
Sac şerit, giriş kılavuzu ve doğrultma merdaneleriyle hatta tam eksende girer; bu, profilin düz ve burulmasız çıkmasının ilk şartıdır.
Zımba / Delme
Hafif çelik hatlarında hidrolik zımba üniteleri; bağlantı, tesisat ve montaj deliklerini CNC’nin belirlediği noktalara açar.
Form İstasyonları
Sac, art arda dizilmiş merdane istasyonlarından geçerken her istasyonda biraz daha bükülür ve kademeli olarak nihai profil kesitini alır.
Kesim
Profil istenen boyda kesilir: servo uçar makas hat durmadan hareket hâlinde keser, dur/kalk sistemde hat kesim anında kısa süre durur.
Çıkış Masası
Kesilen profiller çıkış masasında toplanır; paketlemeye ve sevkiyata hazır hâle gelir.
Rollform ile üretilen profiller
İnşaat sektörü rollform ürünlerinin en büyük kullanıcısıdır. ROLLDEX hatlarıyla üretilen başlıca profiller:
- Alçıpan (kuru duvar) profilleri: TU (tavan U), TC (tavan C), DU (duvar U), DC (duvar C) — alçıpan duvar ve asma tavan sistemlerinin iskeleti.
- Alçı köşe profili: Alçı sıva ve alçıpan köşelerini koruyan ince sac profil.
- Hafif çelik (LGS) profilleri: Hafif çelik yapılarda taşıyıcı olarak kullanılan, genellikle 40–140 mm gövdeli C ve U profiller.
- Torba kasa profilleri: Kapı ve pencere kasalarında kullanılan, duvar kalınlığına göre farklı genişliklerde üretilen profiller.
Rollform’un avantajları
- Yüksek hız: Dakikada onlarca metre profil — ROLLDEX hatlarında 80 m/dk’ya kadar.
- Sınırsız boy: Profil boyu makineyle değil, kesim ayarıyla belirlenir.
- Tekrarlanabilir kalite: Aynı kalıp setiyle binlerce metre profil milimetrik aynı kesitte çıkar.
- Düşük fire: Rulo sac doğrudan profile dönüşür, ara işlem ve hurda en aza iner.
- Entegre işlemler: Delme, zımbalama, kesim ve etiketleme tek hatta yapılabilir.
Servo uçar makas mı, dur/kalk mı?
Kesim sistemi, bir rollform hattının kapasitesini belirleyen en önemli seçimlerden biridir.
| Servo uçar makas | Dur / kalk | |
|---|---|---|
| Kesim anında hat | Durmaz, hareket hâlinde keser | Kısa süre durur |
| ROLLDEX maks. hız | 62 m/dk | 45 m/dk |
| Kapasite | Yüksek, sürekli üretim | Orta |
| Yatırım maliyeti | Daha yüksek | Daha düşük |
| Uygun olduğu durum | Yüksek hacimli seri üretim | Başlangıç ve orta ölçekli üretim |
Kısacası; yüksek hacimli ve sürekli üretimde servo uçar makaslı hat, daha düşük yatırımla üretime başlamak isteyenler için dur/kalk hat öne çıkar.
Makine seçerken nelere dikkat edilmeli?
- Profil kesiti ve ölçüleri: Tek ölçü mü, birden fazla ölçü mü üreteceksiniz? Çok ölçülü hatlar esneklik, sabit ölçülü hatlar stabilite sağlar.
- Sac kalınlığı ve malzeme: Merdane çapı, istasyon sayısı ve motor gücü buna göre belirlenir.
- Hedef kapasite: Günlük/aylık metre ihtiyacınız hız ve kesim tipini belirler.
- Delme ve ek işlemler: Hafif çelikte delik düzeni CNC ile yönetilmelidir.
- Ölçü değişim süresi: Sık ölçü değişiyorsa açılır-kapanır veya hızlı ölçü değişimli hatlar duruşları azaltır.
- Otomasyon ve servis: Uzaktan erişim, yedek parça ve yerinde servis imkânı uzun vadede verimliliği belirler.
Verimli kullanım ve bakım
Merdanelerin temiz tutulması, yatakların düzenli yağlanması, kesim bıçaklarının periyodik kontrolü ve rulo değişimlerinde şeridin doğru eksende beslenmesi hattın ömrünü ve profil kalitesini doğrudan etkiler. ROLLDEX, teslimatta operatörlerinize kullanım ve bakım eğitimi verir; uzaktan erişim özelliği olan hatlarda arıza tespitini uzaktan yapabilir.